História dos digestores por deslocamento
Origens do cozimento descontínuo por deslocamento
Na década de 1980, a fábrica Assi Doman, da Suécia, começou a experimentar a coleta dos licores negros gastos do digestor ao final da porção de deslignificação do ciclo de cozimento. Essa iniciativa foi ideia de Bertil Fagerlund, o gerente da fábrica. A remoção da energia térmica antes de a massa de polpa ser retirada do digestor era feita na esperança de reutilizar o calor residual contido no licor gasto em ciclos futuros, a fim de economizar energia térmica. Bertil Fagerlund acabou depositando patentes para cobrir as técnicas de remoção do licor gasto quente, que incluíam 1) fluxo unidirecional de cima para baixo, 2) fluxo unidirecional de baixo para cima e 3) fluxo bidirecional do topo e do fundo para o meio simultaneamente. As patentes da tecnologia foram então adquiridas pela empresa Rader, na Suécia. Naquela época, a Rader comercializava um sistema de digestor descontínuo chamado RDC, sigla de Rader Digester Circulation, que permitia aquecer com vapor o licor no topo e no fundo do digestor usando uma bomba de recirculação do digestor com um arranjo adequado de bocais.
Primeira tecnologia de deslocamento comercializada, final da década de 1980
A então proprietária da Rader, a Rauma Repola, da Finlândia, vendeu a Rader à Beloit Corporation, nos EUA, com um acordo para reter o uso da tecnologia RDH da Rader (sigla de Rader Displacement Heating) desenvolvida até aquele momento. Simultaneamente à atividade da Rader, a Sunds Defibrator, da Suécia, desenvolvia e comercializava uma tecnologia de deslocamento sob o nome de 'Cold Blow', que não teve sucesso devido ao armazenamento insuficiente de licores gastos quentes (ou seja, vasos de armazenamento pequenos demais). A Sunds Defibrator e a Rauma Repola uniram-se depois que a Rader foi incorporada à Beloit. O uso retido da tecnologia RDH da Rader na Rauma Repola, junto com ideias do malsucedido sistema Cold Blow, passou a ser comercializado pela Sunds Defibrator sob o nome de SuperBatch, empresa que havia se tornado subsidiária da Rauma Repola, como observado acima, após a venda da Rader à Beloit. A Sunds Defibrator pagava royalties à Beloit por todos os sistemas Superbatch vendidos, pelo uso da tecnologia Rader empregada no Superbatch. O sistema da Beloit, o sistema original da Rader, continuou a ser comercializado sob a sigla RDH, mas a Beloit mudou a referência para Rapid Displacement Heating.
Tecnologia de deslocamento RDH da Beloit comercializada, final da década de 1980
Por fim, o método comercializado pela Beloit para isso foi deslocar os licores quentes do digestor de forma unidirecional, de baixo para cima, com licor negro fraco mais frio proveniente da planta de lavagem de massa marrom, antes da retirada do produto polpa. Os licores quentes deslocados eram armazenados para reutilização em um parque de tanques composto por vasos de pressão e tanques atmosféricos. Os licores eram desviados para os diferentes vasos do parque de tanques de acordo com sua temperatura.
O desenvolvimento posterior do RDH pela Beloit gerou modificações em seus sistemas, que receberam diversas denominações, como: RDH Stage III, RDH IIIM e RDH 2000 (o RDH Stage II era igual ao Superbatch e foi abandonado pela Beloit em 1991 devido a inconsistências de temperatura, kappa, consumo de vapor etc.). A Sunds Defibrator, hoje absorvida pela Valmet após vários anos como subsidiária da Metso, continuou a produzir sistemas sob o nome SuperBatch e agora mudou o nome para Ultrabatch, Optibatch e Superbatch-C. Outras empresas também tentaram essa combinação de cozimento descontínuo com gestão de licores reciclados sob diferentes nomes comerciais (p. ex., EnerBatch e CBC, de uma empresa austríaca), mas as ofertas DDS (de linhagem RDH) têm sido as mais bem-sucedidas. É interessante notar que não há dois sistemas descontínuos por deslocamento instalados, de qualquer fornecedor, que sejam exatamente iguais, pois cada instalação recebeu modificações de processo para melhorar a recuperação de calor, a recuperação química, a impregnação dos cavacos e as taxas de produção, conforme ditaram os requisitos técnicos e a disponibilidade de capital naquela instalação.
Bertil Fagerlund, o inventor dos digestores kraft por deslocamento, e o fundador da CPL, Craig A Bianchini, colaboraram extensamente para avançar a tecnologia RDH na Beloit. Por exemplo, em 1991, inventaram o conceito de Perfil de Licor Branco (White Liquor Profiling) em uma instalação RDH de matéria-prima alternada na Carolina do Sul, que apresentava altos níveis de rejeitos durante as campanhas de coníferas. Antes dessa invenção, essencialmente todo o licor branco dos sistemas de deslocamento era introduzido no digestor na porção final de enchimento com licor quente do ciclo de cozimento. Isso causava o problema de rejeitos. O Perfil de Licor Branco é a adição do licor branco de modo a criar o uso mais eficiente do AE no digestor de acordo com a taxa de reação. Essa é a base de um reator CSTR (back-flow), no qual um ou mais reagentes e um ou mais produtos são continuamente adicionados e removidos, respectivamente.
Conceitos básicos dos digestores por deslocamento
Apesar dos vários nomes comerciais e das diferentes empresas fornecedoras, os conceitos básicos do cozimento descontínuo por deslocamento são semelhantes em todas as ofertas comerciais. Ou seja, a matéria-prima (madeira, bambu etc.) é alimentada no reator descontínuo (também chamado de digestor), a matéria-prima permanece no digestor enquanto diversos licores do parque de tanques são bombeados através do leito de matéria-prima, que acaba por se tornar fibra, e, por fim, a fibra produzida é descarregada para preparar o reator para o próximo lote ou 'cozimento'. Os licores que retornam do digestor, após terem sido bombeados através dele, são armazenados no parque de tanques, com diferentes características de temperatura e de produtos químicos residuais do cozimento kraft. Os licores armazenados são usados para aquecer ou resfriar a matéria-prima ou a fibra, expondo-as a diferentes concentrações de produtos químicos durante as etapas distintas do ciclo de cozimento. O DDS™ da CPL baseia-se na mesma tecnologia de deslocamento, mas incorporou modificações descobertas pela CPL e por outros para criar um sistema de cozimento descontínuo por deslocamento mais flexível. O modelo teórico que melhor descreve a cinética da reação é chamado pelos engenheiros químicos de CSTR (reator de tanque agitado contínuo) ou reator de fluxo reverso (Back-Flow), e não é um modelo 'descontínuo' simples, devido à remoção contínua de subprodutos. Esse tipo de reator tem muitos benefícios em relação aos outros dois modelos de reator químico: contínuo (reator de fluxo pistonado) e descontínuo (reator descontínuo tradicional). Outra forma de ver a interação dos reagentes é pensar em um leito fluidizado.
Avanço da tecnologia de deslocamento RDH
Os licores quentes armazenados são então reutilizados, sendo bombeados para um digestor recém-carregado com matéria-prima para iniciar o 'cozimento' que libera as fibras. O objetivo principal desses equipamentos e dessa complexidade adicionais era reduzir os custos de energia, mas, por acaso, descobriu-se que esse método trazia outros benefícios, devido aos produtos químicos residuais nos licores reciclados. Esses produtos químicos aumentavam a seletividade das reações de cozimento, o que, por sua vez, aumentava a resistência da fibra da polpa e permitia remover mais lignina da matéria-prima no digestor, lignina essa que é enviada à ilha de recuperação (ou seja, cozimento até um número kappa mais baixo). Isso reduziu a necessidade de remoção de lignina a jusante, na deslignificação com oxigênio (ODL) da massa marrom e na planta de branqueamento, diminuindo, em última análise, a DBO do efluente, já que o efluente da planta de branqueamento não está no circuito de recuperação.
Conceitos dos digestores
Digestão descontínua convencional
Os digestores (reatores) descontínuos convencionais operam em um cenário de partida/parada em lotes. Ou seja, os reagentes são colocados no vaso do reator e deixados reagir para produzir um produto, que é então expelido para completar um ciclo. Essa operação é repetida indefinidamente para produzir um produto de forma mais ou menos contínua. Com referência à indústria de celulose e em geral, o reator é o digestor, os reagentes são os cavacos que contêm fibra e o licor branco, o produto é a fibra liberada e os subprodutos da reação são os licores negros. A fibra é removida do digestor junto com o licor negro. Essa mistura (chamada de massa) contém calor residual e produtos químicos não utilizados, que não são coletados para reutilização posterior.
Comparação da cinética dos reatores
As reações químicas podem ser categorizadas pela interação de fases (em ordem crescente de dificuldade) como: gás-gás, gás-líquido, líquido-líquido, líquido-sólido e, tipicamente a mais difícil, sólido-sólido. Portanto, pode-se ver que deslignificar material celulósico sólido com reagentes líquidos é a segunda mais difícil de realizar. Isso impõe grandes limitações às interações dos reagentes (madeira a.s. e álcali efetivo, AE) no reator. A tabela a seguir compara os três tipos de reatores e o efeito sobre os reagentes
| Modelo cinético | Comercializado como | madeira a.s. | EA |
|---|---|---|---|
| Descontínuo | Descontínuo convencional | parado | parado |
| CSTR | Descontínuo por deslocamento | parado | em movimento |
| Fluxo pistonado | Contínuo | em movimento | em movimento |
O modelo CSTR utiliza os melhores atributos de cada um dos reagentes: um sólido parado com um líquido em movimento
Há vários benefícios de um reator descontínuo e CSTR em relação a um reator de fluxo pistonado (também chamado de contínuo). Um deles é que, se houver um problema no contínuo que exija parada, não haverá produção de polpa, enquanto no descontínuo os demais reatores continuarão a produzir polpa. Quanto à reação, em um reator contínuo ambos os reagentes principais (madeira e licor) se movem perpendicularmente um ao outro, ao passo que um CSTR mantém a madeira em uma posição enquanto apenas o licor se movimenta. Uma distinção especialmente importante é que, se houver um atraso a jusante na planta de massa marrom, a reação de cozimento pode ser interrompida em cada CSTR individualmente, deslocando os produtos químicos quentes de cozimento quando necessário, sem destruir a polpa enquanto a planta de massa marrom estiver parada. A capacidade do descontínuo e do CSTR de aceitar matéria-prima imperfeita também está bem documentada, pois há muitas fábricas que precisam classificar os cavacos extensivamente para que o digestor contínuo não tenha problemas nas peneiras internas de licor. Essas fábricas então alimentam os rejeitos da classificação do pátio de madeira nos digestores descontínuos ou nos digestores por deslocamento.
Digestores descontínuos vs. contínuos
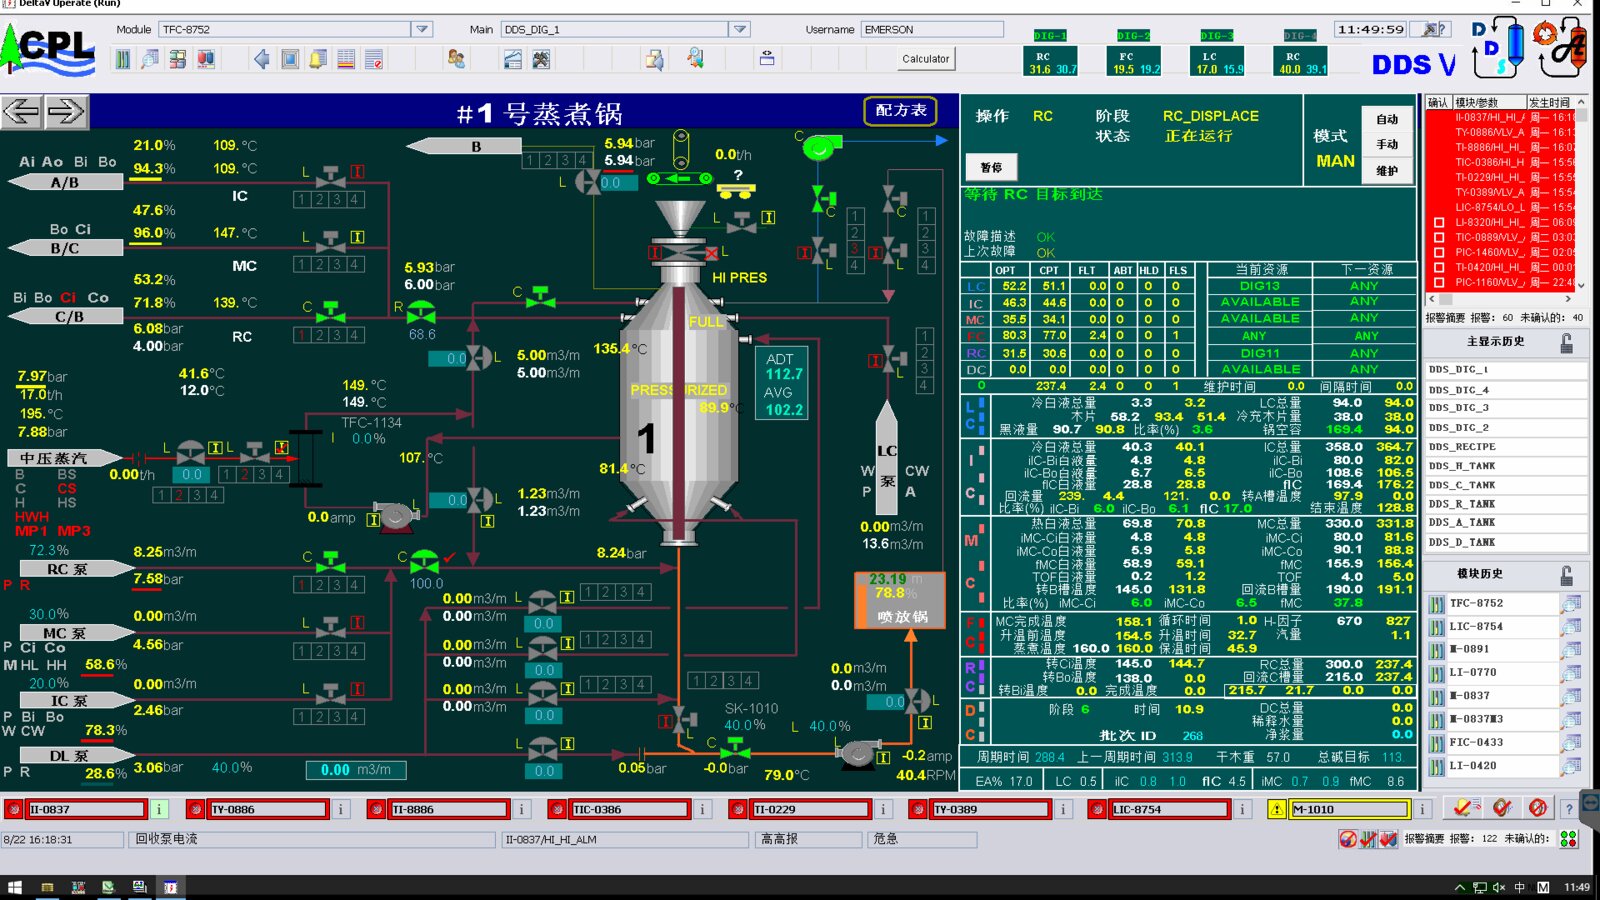
O advento do sistema eletrônico de controle e segurança na década de 1980, chamado de 'ICS', permitiu que os reatores descontínuos produzissem de forma contínua, característica inerente aos reatores de fluxo pistonado, comumente chamados de 'digestor contínuo' na indústria de celulose e papel. O Sistema de Controle Industrial (ICS) é composto por um DCS, relés de interposição, relés de controle redundantes de segurança com fiação direta, chamados de 'intertravamentos por fiação' (HWI), gabinetes, alimentação por UPS, instrumentos de campo etc.
Sistemas de transferência parcial de calor
Transferência indireta de calor
A CPL e outros fornecedores oferecem sistemas que transferem parte do calor por meio de trocadores de calor indiretos, como um investimento de menor custo. Esses sistemas não proporcionam benefícios químicos, e a economia de calor é muito menor do que a de um processo de deslocamento completo. O sistema menos eficiente oferecido pela CPL é o Sistema de Cozimento DSS™. O calor é transferido por equipamentos de transferência indireta de calor do licor gasto para o novo licor de carga. Não há contato direto com o licor gasto, que contém sulfidez substancial e importante para a seletividade da deslignificação e OH⁻ residual, que é a espécie ativa que solubiliza a lignina.
Transferência direta versus indireta
Conforme descrito acima, o DDS é um sistema de deslocamento por contato direto que aproveita a energia química e térmica dos licores gastos. A gestão dos licores pelo DDS supera em muito a dos demais sistemas comerciais, resultando em uma produção consistente e estável. A gestão do licor gasto para obter calor residual é mais difícil devido a questões de sincronização dos digestores individuais. A CPL vendeu apenas um sistema DSS, que foi atualizado para um sistema DDS completo devido às ineficiências inerentes ao contato indireto.